轴承加工技术资源库
砂轮是磨削的“刀具”:磨料、粒度、硬度、结合剂,四个要素决定砂轮性格。
保持架虽小,却是轴承的“骨架”。冲压成形快、机加工精度高,两种工艺各有所长。
磨削之后还有一道“点睛”工序——超精:把表面磨得像镜子,轴承才能安静地转。
设备是生产的“摇钱树”:保养好,精度稳、停机少;放任不管,精度降、故障多。
轴承的“硬度”和“寿命”,藏在热处理的组织里:马氏体、碳化物、残留奥氏体。
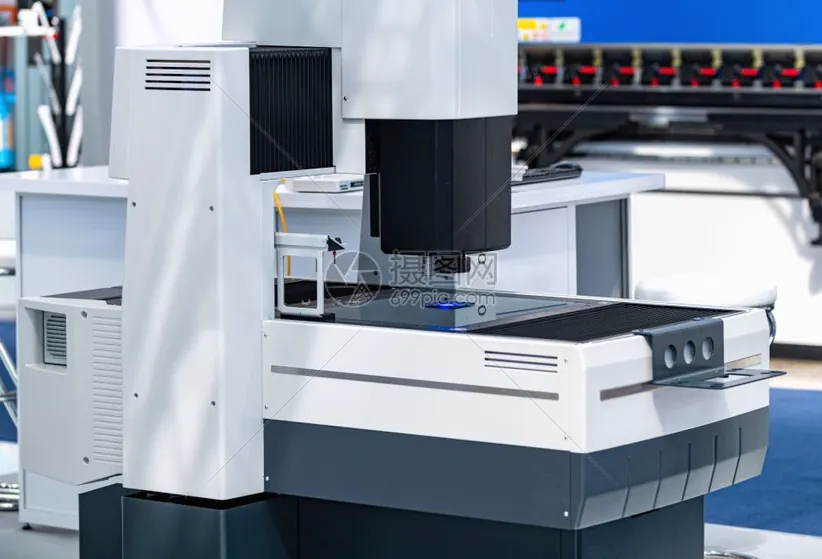
尺寸合格不代表形状合格:圆不圆、柱不柱,由圆度和圆柱度说了算。
磨削参数是“精度与烧伤的平衡”:参数激进,表面烧伤;参数保守,效率太低。
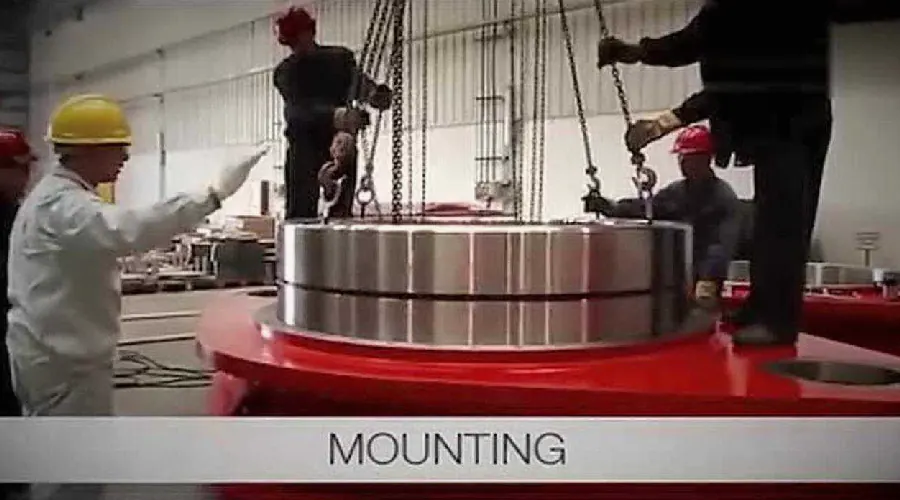
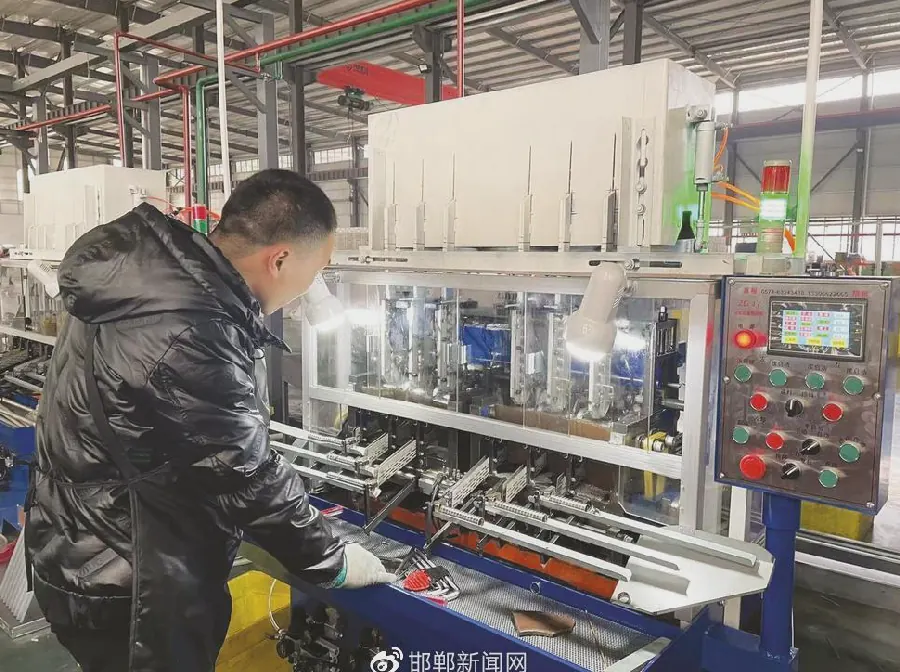
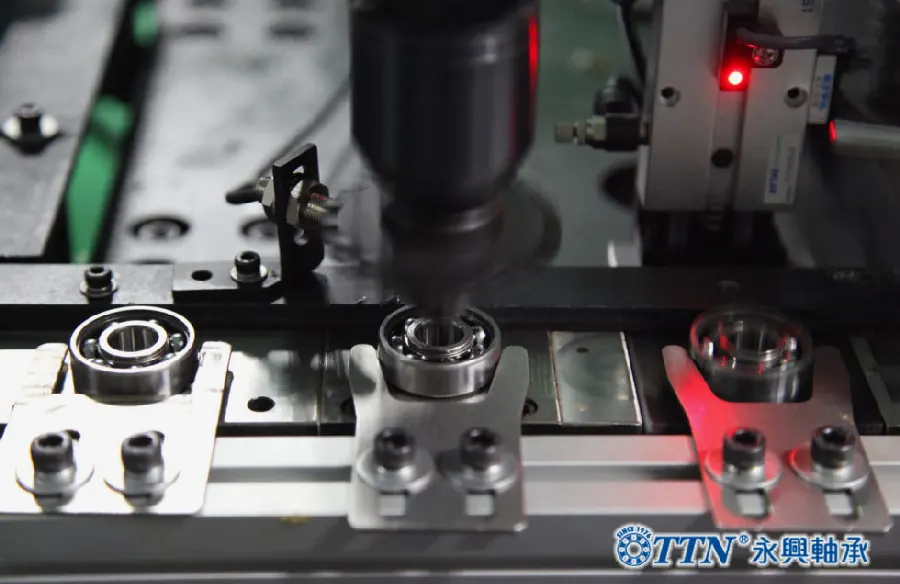
装配是轴承制造的“临门一脚”:几十个零件装成一只轴承,顺序和手法都有讲究。
磨削是轴承精度的“雕刻刀”:热处理后的硬表面,只有磨削能加工出高精度。
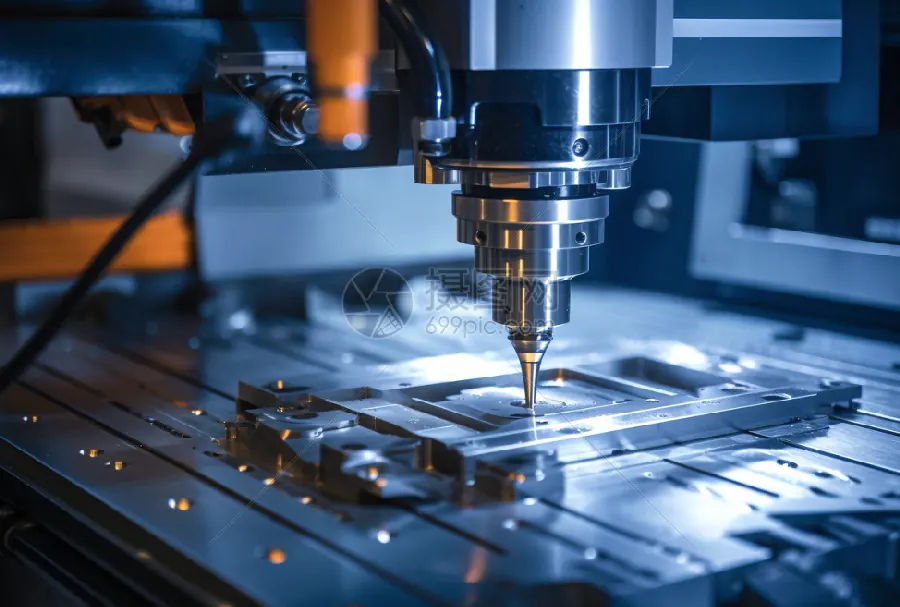
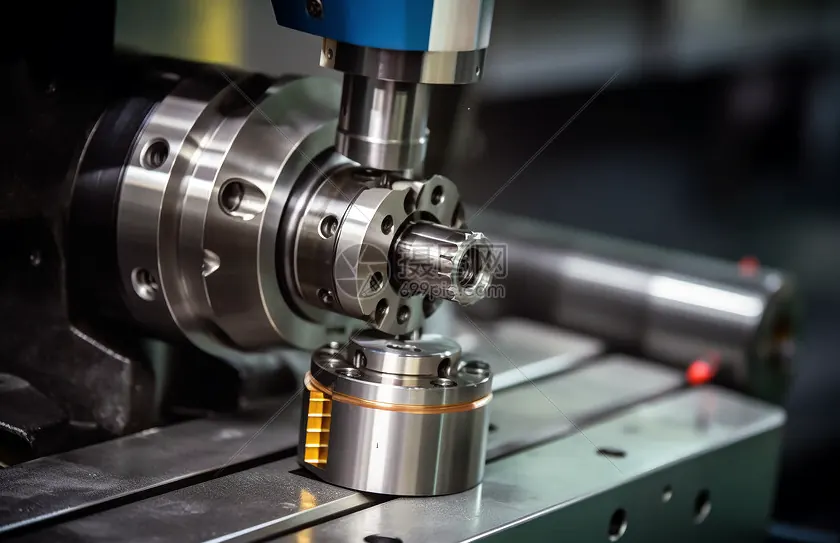
轴承套圈的车削,已经“数控化”:编程、对刀、自动加工,精度和效率双提升。
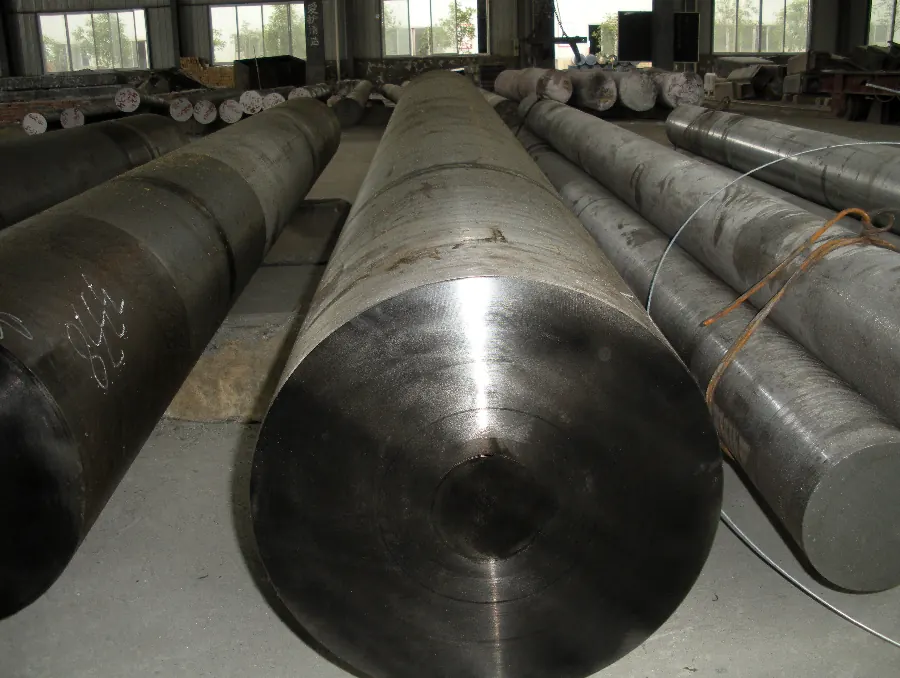
轴承的“短命”,常藏在钢的“内伤”里:夹杂物是疲劳的起点,偏析是变形的源头。
轴承要“装得进、转得动、稳得住”,全靠公差配合:内孔配轴、外径配座,各有一套规矩。