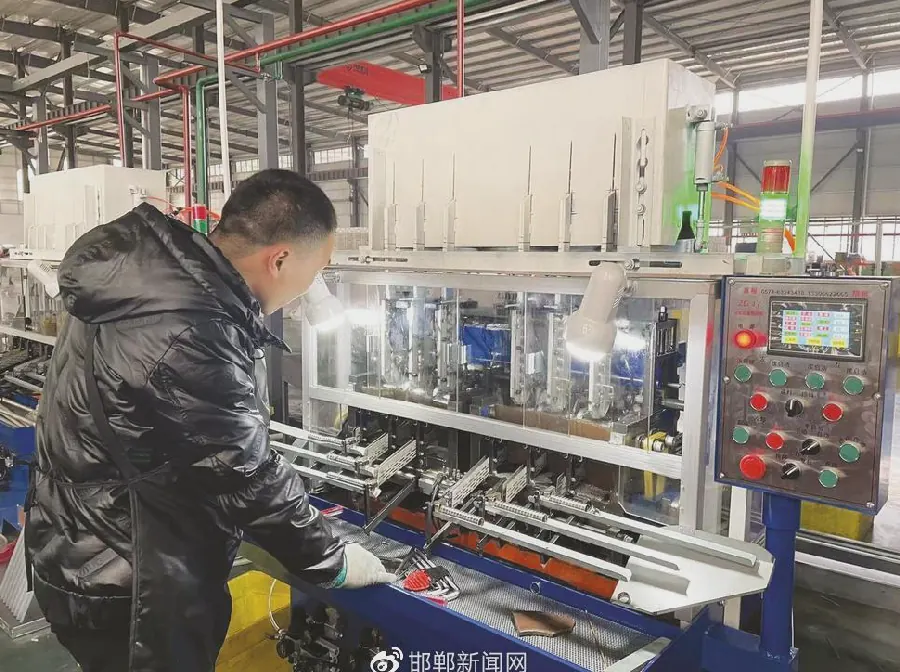
套圈、滚动体、保持架、密封件——这些零件在装配线上“相遇”,变成一只完整的轴承。装配看似简单,实则是“精度与手法的艺术”:装不好,前面所有加工都白费。
装配前的准备
装配前,所有零件要“配组”:套圈按尺寸分组(尺寸分档)、滚动体按直径分组,保证合套后的游隙和接触质量。清洗、防锈也是装配前的重要准备。
零件清洁度直接影响轴承寿命:一粒砂子就能让轴承“短命”,清洗工序马虎不得。
合套与装球
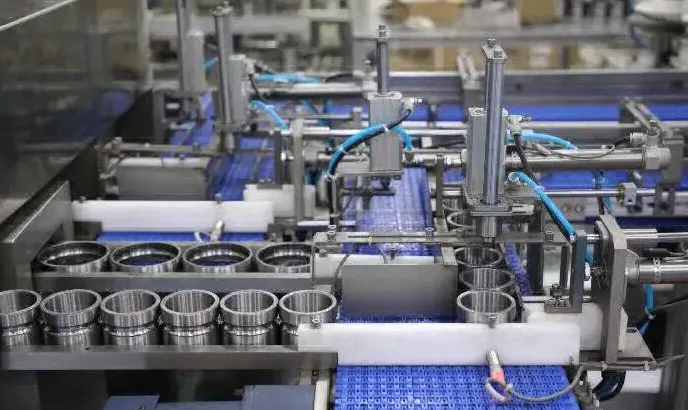
深沟球轴承的装配:外圈和内圈合套,从装球口装入钢球(装入量按轴承规格),然后“分球”:用装球器/分球器把钢球均匀分布。装球量、分球均匀度影响旋转灵活性。
圆柱滚子、圆锥滚子轴承的装配:滚子放入保持架兜孔,再与套圈合套,装配顺序按产品结构定。
保持架安装
保持架把滚动体“框”住,防止它们互相碰撞。冲压保持架用铆合/压合固定,机加工保持架(黄铜/钢)用铆钉或焊接。保持架安装的对称性和紧固度影响旋转平衡。
保持架与滚动体的间隙要合适:太紧卡滞,太松异响。
加脂与密封
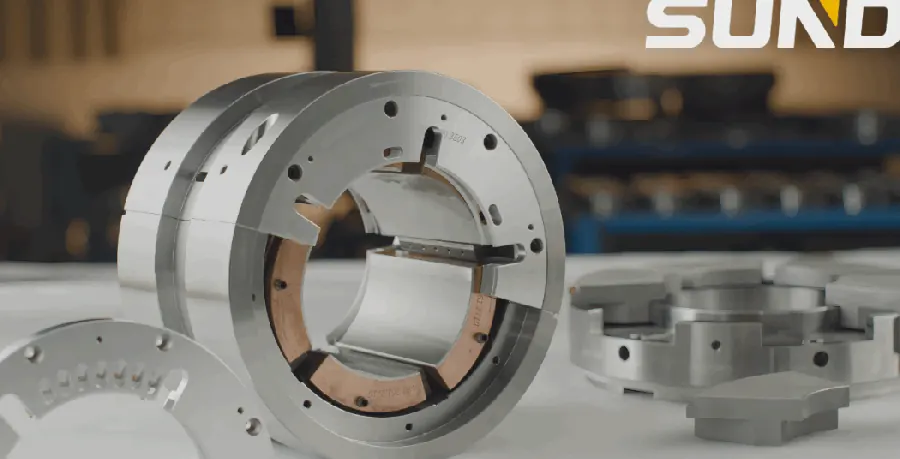
多数轴承需要润滑脂:加脂量按轴承规格控制(过多发热、过少磨损),润滑脂型号按应用选择。带密封的轴承压入密封圈(接触式/非接触式),密封圈要安装平整、不偏心。
加脂和密封的质量,直接影响轴承的“第一次转动”体验和使用寿命。
装配后的检测
装配完成不是终点:旋转灵活性检测、噪音/振动检测(异音检查)、游隙检测、外观检查,通过后清洗、防锈、包装。不合格的拆检返工。
装配是“最后一道质量门”:每一只出厂轴承,都从装配线“毕业”。装配工艺的细致程度,决定了轴承成品的“完成度”。