轴承加工技术资源库
轴承精度控制:公差、圆度、表面质量与测量方法。
圆度仪量“圆不圆”,轮廓仪量“形对不对”:两台设备,管住轴承的形状精度。
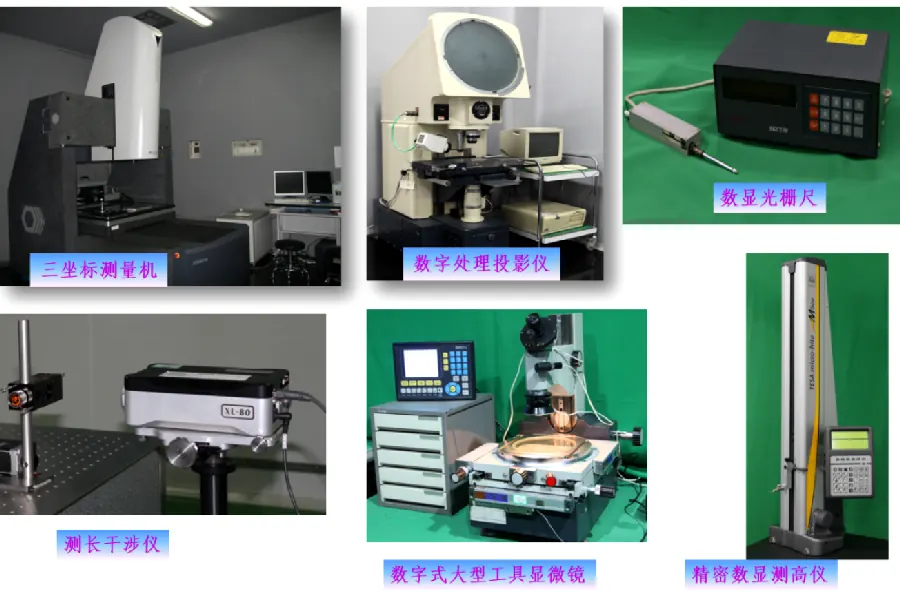
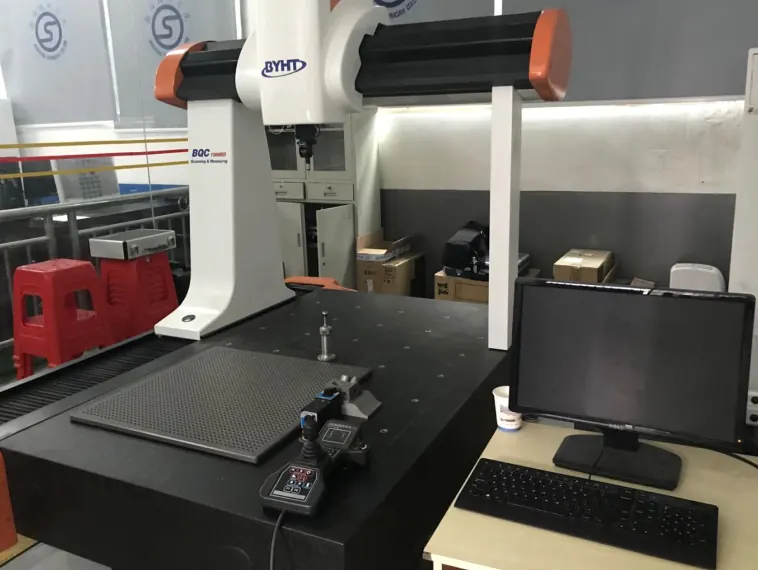
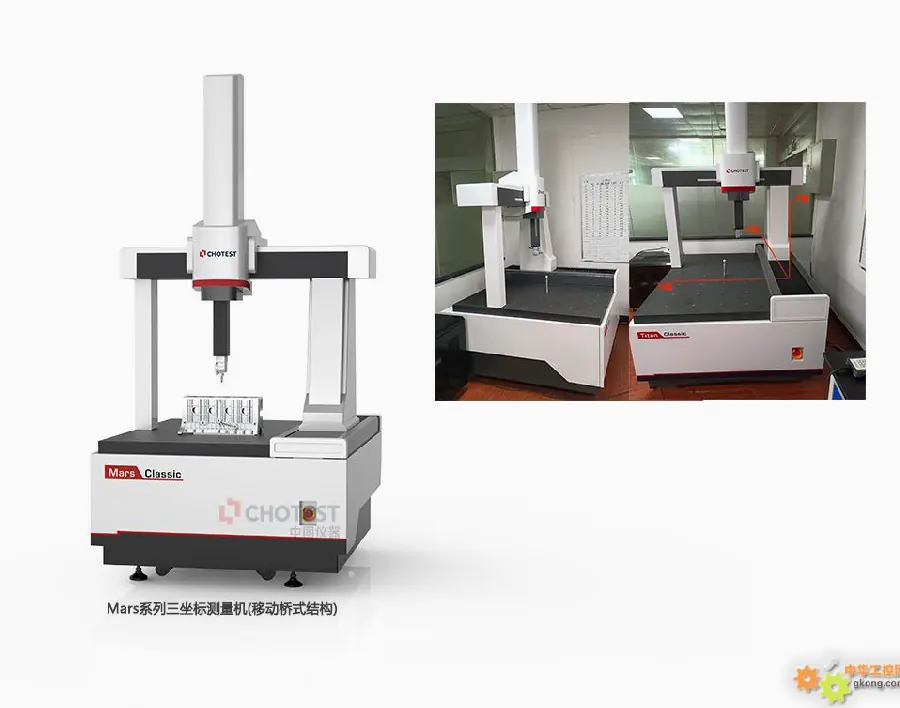
三坐标是测量的“全能选手”:复杂尺寸、形位公差、轮廓,一台机器全搞定。
轴承转起来“晃不晃”,看跳动:径向跳动管“偏心”,轴向跳动管“端面摆”。
轴承表面“光不光”,用粗糙度衡量:Ra 管平均,Rz 管峰谷,都影响寿命和噪音。
尺寸合格不代表形状合格:圆不圆、柱不柱,由圆度和圆柱度说了算。
轴承要“装得进、转得动、稳得住”,全靠公差配合:内孔配轴、外径配座,各有一套规矩。
轴承上的 P0、P5 这些代号,代表精度等级:等级越高越精密,价格也越贵。
CPK是衡量工艺稳定性的核心指标:CPK大于1.33意味着过程受控。怎么算、怎么用、怎么提升,这篇讲透。
温度是精密加工的“隐形变量”:1℃的变化,对微米级精度来说就是大问题。恒温环境与热补偿技术,这篇讲清楚。
振动和噪声是轴承质量的综合体现,从加工到装配的每一个环节都在影响它。控制振动的完整链条,这篇讲透。
测量数据不可信,加工调整就是盲人摸象。量具误差、使用方法和环境因素,测量误差的完整控制,这篇讲透。
砂轮是磨削的“刀具”,它的选择与修整直接决定磨削精度和表面质量。选对砂轮、修好砂轮,这篇讲透。