轴承加工技术资源库
游隙是轴承的“内部余量”:太小卡死,太大晃动。游隙控制,是装配的核心技术。
“测得准”是质量的基础:量具不准、手法不对、环境不稳,测量结果就“失真”。
圆度仪量“圆不圆”,轮廓仪量“形对不对”:两台设备,管住轴承的形状精度。
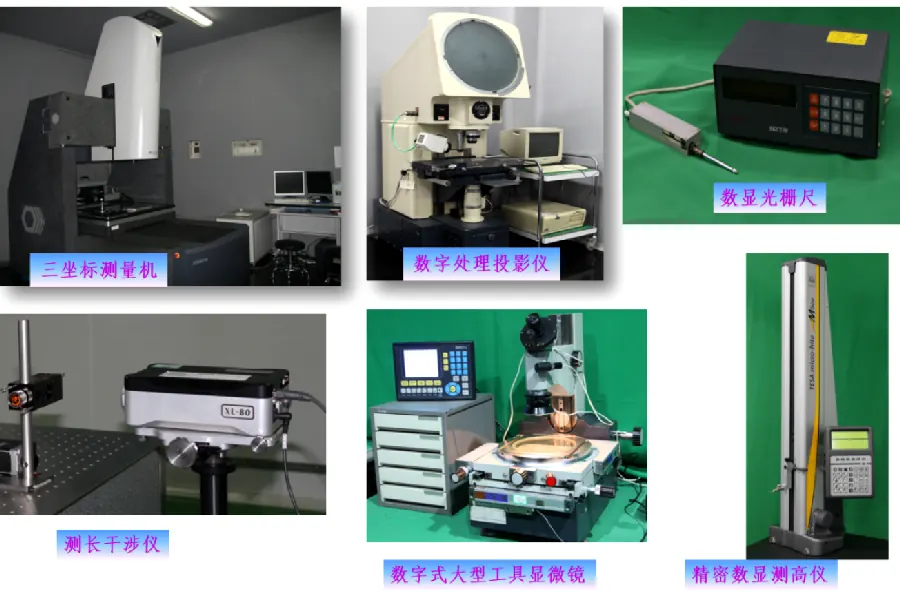
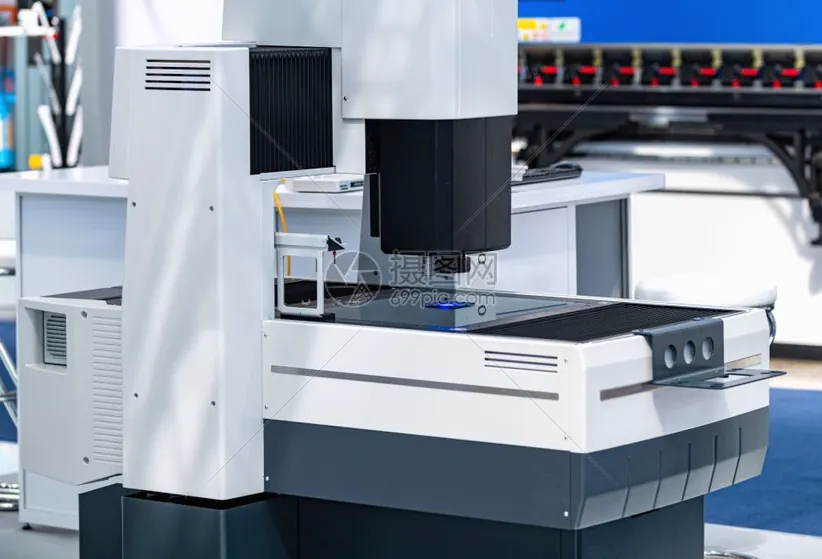
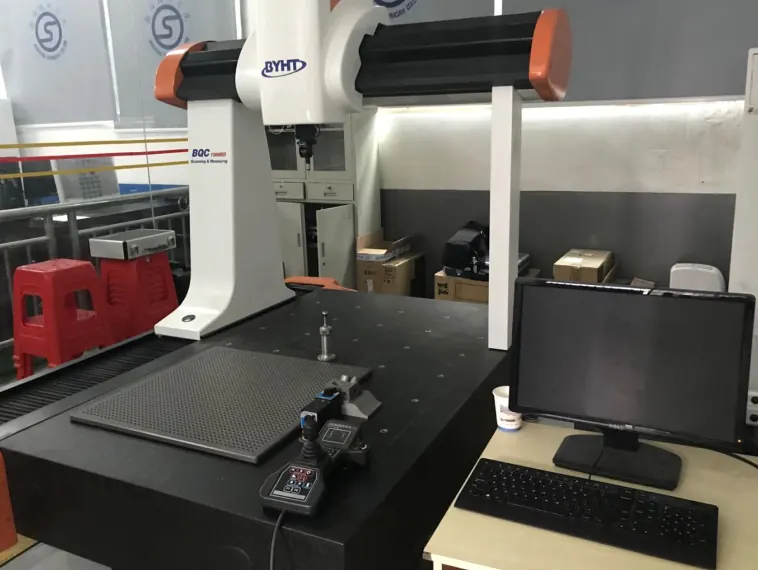
三坐标是测量的“全能选手”:复杂尺寸、形位公差、轮廓,一台机器全搞定。
轴承转起来“晃不晃”,看跳动:径向跳动管“偏心”,轴向跳动管“端面摆”。
轴承表面“光不光”,用粗糙度衡量:Ra 管平均,Rz 管峰谷,都影响寿命和噪音。
尺寸合格不代表形状合格:圆不圆、柱不柱,由圆度和圆柱度说了算。
轴承要“装得进、转得动、稳得住”,全靠公差配合:内孔配轴、外径配座,各有一套规矩。
轴承上的 P0、P5 这些代号,代表精度等级:等级越高越精密,价格也越贵。