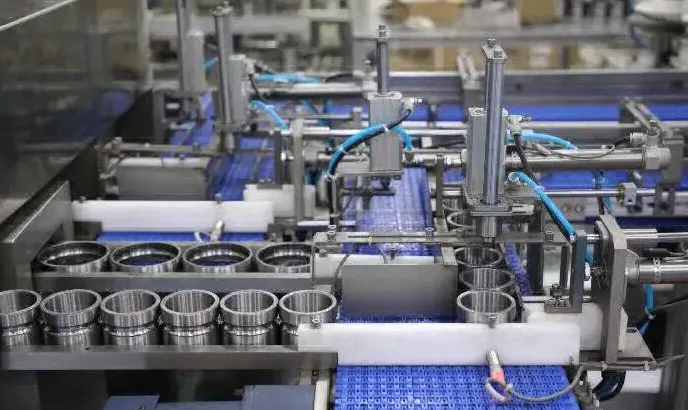
轴承的质量不是“做”出来的,也是“检”出来的:每一道关键工序之后,都有检测在把关。从加工中的在线测量到成品的终检,检测体系贯穿制造全程。
在线检测:加工中的“眼睛”
在线检测指加工过程中实时测量:磨床上的主动测量(加工中测尺寸,到尺寸自动退刀)、加工后立即测量的“在线测量站”。数据反馈给机床自动补偿,保证尺寸稳定。
在线检测的价值:及时发现偏差、减少废品、提升一致性——它是自动化产线的“标配”。
尺寸与形位检测
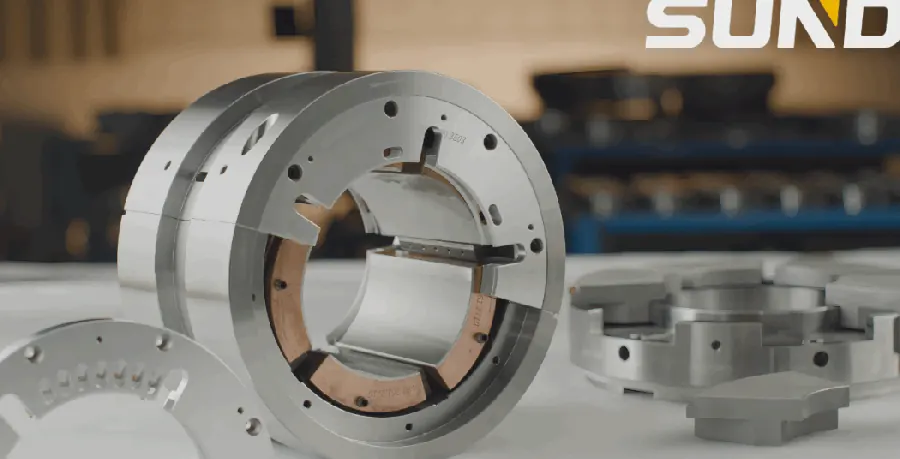
套圈检测:内外径(千分尺、气动量仪、测长仪)、宽度、沟道尺寸、圆度(圆度仪)、圆柱度、跳动(专用量仪)。检测工具按精度要求选:卡尺量粗活、气动量仪/测长仪量精活。
形位公差(圆度、跳动)是轴承的关键指标:直接影响旋转精度,检测频率要高。
表面与材质检测
表面粗糙度(粗糙度仪)、表面缺陷(目视/放大镜/自动影像检测)、硬度(洛氏/维氏硬度计)、金相组织(显微观察,抽检)。
磨削烧伤的检测:酸洗法(目视)、磁弹法(无损),是轴承行业特有的质量控制点。
成品终检
成品轴承终检:旋转灵活性、噪音/振动(测振仪,分等级)、游隙(专用测隙仪)、外观、尺寸抽检。终检通过后按等级分选、包装。
噪音检测是轴承“体检”的重要一项:异音轴承(咕噜声、沙沙声)会被自动分选出来。
检测体系的管理
检测体系的要点:量具定期校准(保证量值准确)、检测标准统一(同一种测量用同一标准)、数据记录(质量追溯)、不合格品处理流程(隔离、分析、改进)。
检测是轴承质量的“裁判”:在线检测管过程、终检管结果、校准管量具。检测体系完善,轴承质量才有“底气”。