一只高精度轴承,精度不是“某一道工序的功劳”,而是“全链条控制的成果”:基准、加工、检测、装配,每一环都在“锁住精度”。理解这套系统,才理解轴承精度从哪来。
基准控制:精度的“起点”
所有加工都从“基准”出发:先加工出高精度基准面(端面、内孔),后续工序都以基准定位。基准的精度(平面度、垂直度、圆度)决定了后续精度的“天花板”。
“基准统一”原则:尽量用同一个基准加工所有表面,减少基准转换带来的误差。
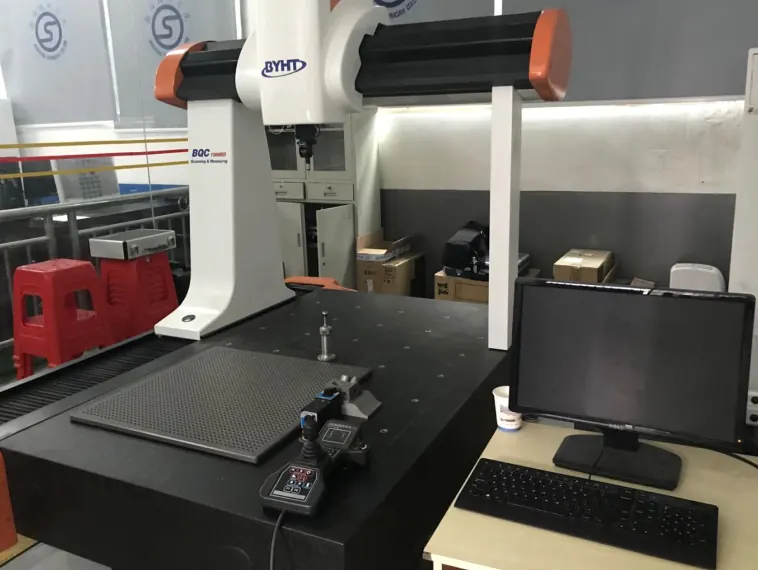
加工控制:精度的“实现”
加工端控制精度:设备精度(机床主轴跳动、导轨直线度——定期检测)、装夹控制(定位准确、夹紧变形小)、工艺参数(粗精分开、光磨)、刀具/砂轮状态(及时更换修整)。
“精度是加工出来的”:每道工序的稳定,是最终精度的保障。
检测闭环:精度的“反馈”
检测不只是“事后把关”,更是“过程反馈”:在线测量(加工中测、自动补偿)、首件检验(换批必检)、巡检(定时抽检)、SPC 监控(过程能力)。检测数据反馈到工艺,形成“加工-测量-补偿”的闭环。
闭环控制的精度:尺寸波动被实时纠正,精度稳定在公差带内。
装配控制:精度的“集成”
装配是精度的“集成”:零件单独合格,装在一起不一定合格。装配控制:合套选配(尺寸分组、游隙匹配)、装配顺序(基准零件先行)、装配力控制(压装力、预紧)、旋转检测(装好必检)。
装配的“旋转精度”(跳动、噪音)是零件精度的“集成结果”。
系统控制的环境与人员
精度控制还依赖“软环境”:恒温车间(温度影响微米级精度)、人员技能(操作和检测规范)、质量体系(标准和追溯)。
轴承精度是“系统工程”:基准是起点、加工是实现、检测是反馈、装配是集成,环环相扣。把每一环都控制好,轴承的精度才能“全程在线”。