过去,热处理后的轴承套圈只能磨削加工;现在,用 CBN 刀具的“硬车削”也能加工硬表面。硬车削能否替代磨削?这是轴承工艺圈的热门话题,答案取决于“精度和场景”。
硬车削是什么
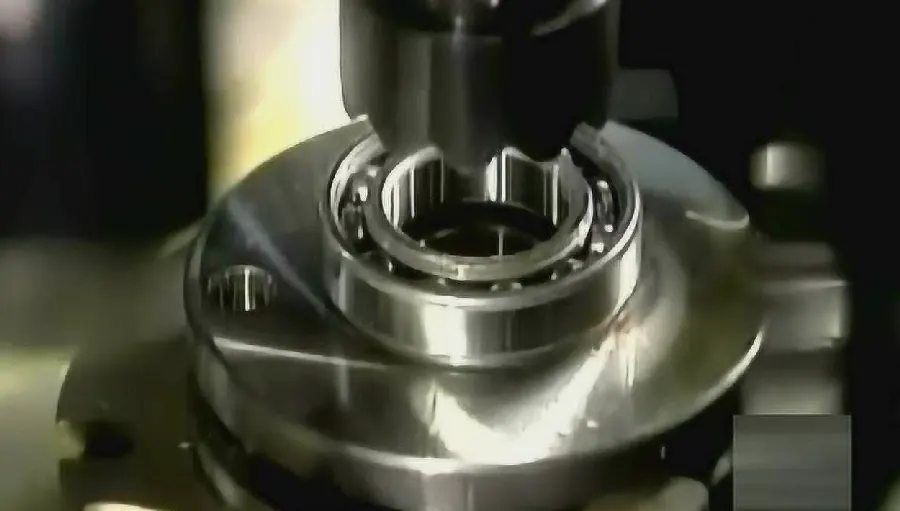
硬车削:用 CBN(立方氮化硼)或陶瓷刀具,直接车削硬度 45-65HRC 的淬硬表面。一次装夹可完成内外圆、端面、沟道的加工,效率高于磨削。
硬车削的精度:尺寸精度可达 IT5-IT6 级,表面粗糙度 Ra0.4-0.8μm,能覆盖一部分磨削的应用。
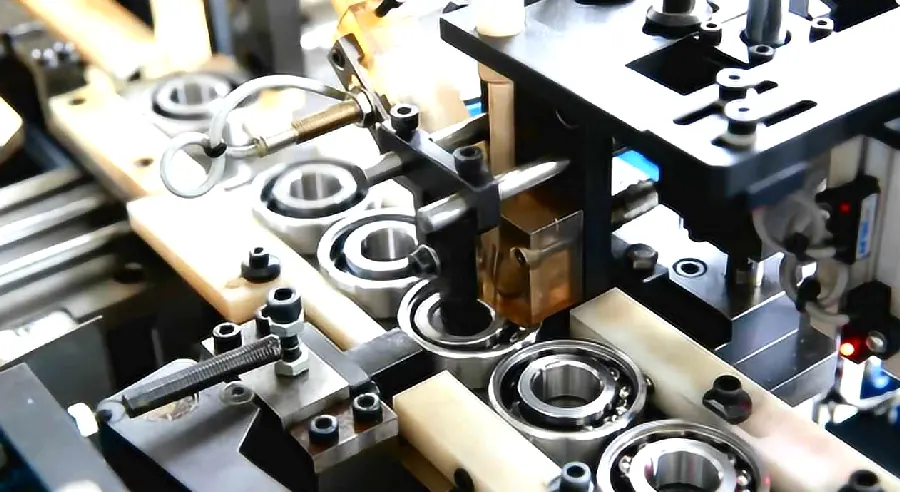
硬车削 vs 磨削的对比
效率:硬车削材料去除率高、可干式切削(省冷却液),单件成本更低;精度:磨削精度上限更高(微米内),表面质量更好(超精前的基础);柔性:硬车削一次装夹多面加工,适合复杂形状;表面状态:磨削表面有压应力(利于疲劳寿命),硬车削表面应力状态不同。
简单说:硬车削“快而省”,磨削“精而稳”。
谁替代谁
替代是“部分”的:粗加工和中等精度工序,硬车削可以替代磨削(效率高、成本低);最终精加工和关键表面,磨削(+超精)仍是主流,因为精度和表面质量要求更高。
“硬车+磨削”组合是趋势:硬车削粗加工快速去料,磨削精加工保精度,各取所长。
选择工艺的考量
选硬车削还是磨削,看四点:精度要求(公差和表面粗糙度)、批量(大批量硬车削省成本)、设备现状(有磨床还是有车床)、材料(硬车削对材料均匀性敏感)。
工艺选择是“算账”:精度满足、成本更低、质量稳定,就是合适的工艺。
给工艺人员的建议
别盲目“以车代磨”:先做工艺验证(试加工+检测),确认硬车削能满足精度和表面要求,再批量切换。保留磨削作为精加工,是稳妥的路线。
硬车削和磨削不是“敌人”而是“搭档”:硬车削负责效率,磨削负责精度。按场景选工艺,轴承加工的“工艺库”就更丰富了。