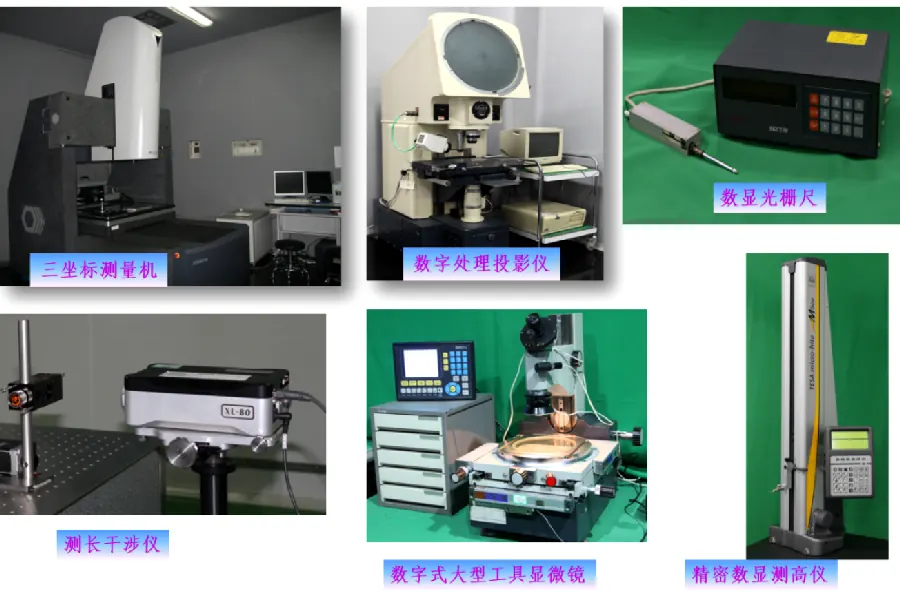
轴承的“形状精度”——圆度、波纹度、轮廓——靠专用设备测量:圆度仪和轮廓仪。它们是轴承计量室的两大“主力”,各管一摊。
圆度仪:管“圆不圆”
圆度仪:工件(或传感器)绕轴心旋转,传感器接触表面采集轮廓,软件用最小二乘圆/最小区域法评定圆度、波纹度等参数。高精度圆度仪的测量分辨率可达纳米级。
圆度仪还能测同轴度、跳动等:装夹方式和旋转轴精度决定测量精度。
轮廓仪:管“形对不对”
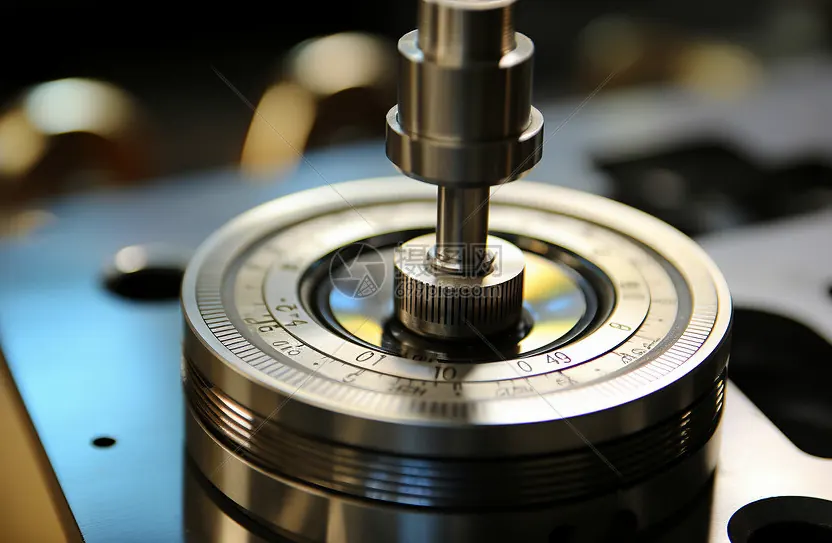
轮廓仪(表面轮廓仪):传感器沿表面移动,记录轮廓曲线,评定形状参数:沟道曲率半径、沟形偏差、角度、台阶尺寸。接触式轮廓仪用金刚石触针,非接触式用光学。
在轴承检测中,轮廓仪用来测沟道轮廓(曲率、沟形)、倒角、滚道修形等。
测量操作要点
共同要点:装夹定位(基准要准)、测针/传感器校准(标准件校验)、测量速度(太快失真)、滤波设置(形状/波纹/粗糙度分离)、评定方法(和图纸一致)。
测量环境:恒温、防振、清洁——精密测量最怕“环境干扰”。
在轴承检测中的应用
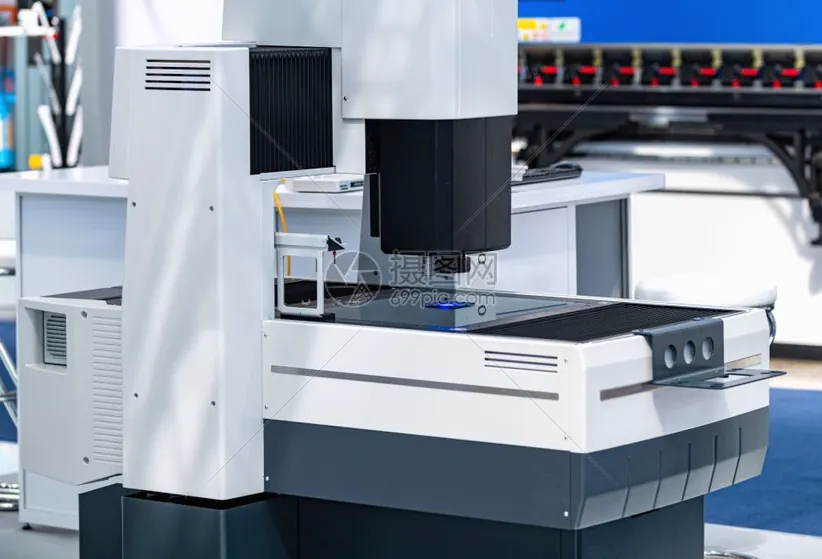
圆度仪:套圈内外圆、滚动体的圆度检测(每批抽检)、沟道圆度;轮廓仪:沟道轮廓(曲率半径、沟形)、滚子轮廓(修形验证)、端面倒角。两者配合,覆盖轴承的形状精度。
高精度轴承(P5 以上)的形状检测,圆度仪和轮廓仪是“标配设备”。
设备管理
精密测量设备要“养”:定期校准(标准件溯源)、日常点检(测针状态)、环境控制(恒温恒湿)、操作培训(减少人为误差)。
圆度仪和轮廓仪是轴承形状精度的“裁判员”:设备准,数据才可信;数据可信,质量才有依据。精密测量设备的规范使用,是精密制造的“另一半”。