轴承是大批量制造行业,自动化是降本增效的必由之路:从单机自动化到整线自动化,再到数字化工厂,轴承产线正在“脱胎换骨”。
为什么轴承适合自动化
轴承零件形状规整、批量大、工序多:适合自动化上下料、自动传输、在线检测。自动化还能消除人工操作的“质量波动”,提升一致性。
劳动力成本上升+质量要求提高,倒逼轴承企业走自动化路线。
自动化连线的构成
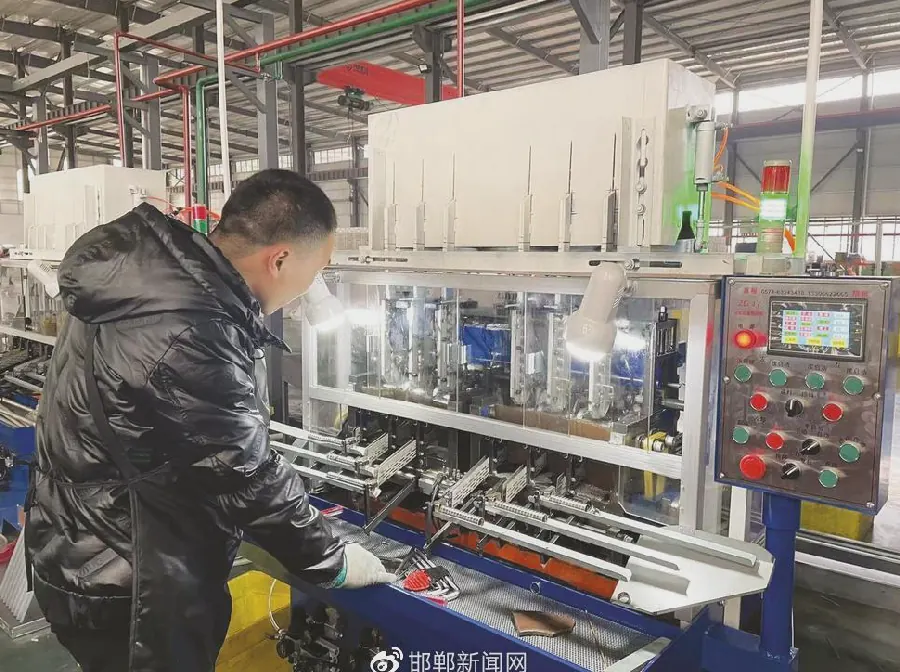
典型自动化产线:数控机床/磨床 + 上下料机器人(关节机器人/桁架机械手)+ 输送线/料道 + 在线测量站 + 控制系统。零件在设备间自动流转,人工只负责监控和异常处理。
连线设计的关键:节拍匹配(前后工序节拍要平衡)、柔性(能适应多品种切换)、可靠性(故障停机影响整线)。
在线检测与补偿
自动化产线的“智能”在在线测量:加工中/加工后实时测量尺寸,数据反馈给机床自动补偿,实现“闭环控制”。尺寸波动能被即时纠正,质量更稳定。
在线检测数据也是质量追溯的基础:每件产品都有“电子档案”。
数字化与数据追溯
数字化工厂:设备联网(MES 系统)、生产数据实时采集、质量数据自动记录、设备状态远程监控。每只轴承的“出生信息”(批次、设备、参数、检测结果)都可追溯。
数据是智能制造的“燃料”:积累的数据用于工艺优化、质量分析和预测维护。
升级路径建议
轴承企业自动化升级“三步走”:单机自动化(上下料机器人改造)→产线自动化(连线+在线检测)→数字化工厂(MES+数据追溯)。从小步快走,不要一上来就“全盘数字化”。
自动化不是“消灭人工”,而是“人机协作”:人做监控和决策,机器做重复劳动。轴承制造的智能制造升级,正让产线“更聪明、更稳定、更高效”。