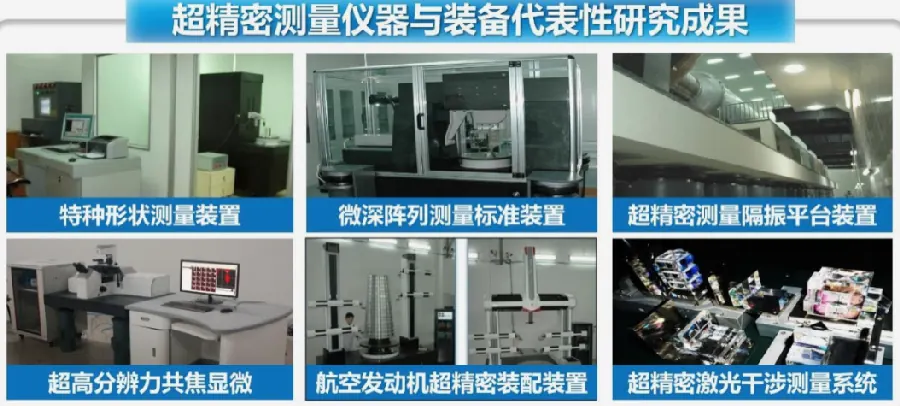
“用卡尺量了三次,三个数”——测量误差是每个质检员的日常困惑。测量误差来自量具、操作、环境等多个方面。控制测量误差,是保证“数据可信”的前提。
误差的来源
测量误差三大来源:量具误差(量具本身的精度、磨损、校准状态)、操作误差(测量力、读数角度、测量位置)、环境误差(温度、振动、清洁度)。
理解误差来源,才能“对症控制”:每个误差源都有对应的“控制手段”。
量具的正确使用
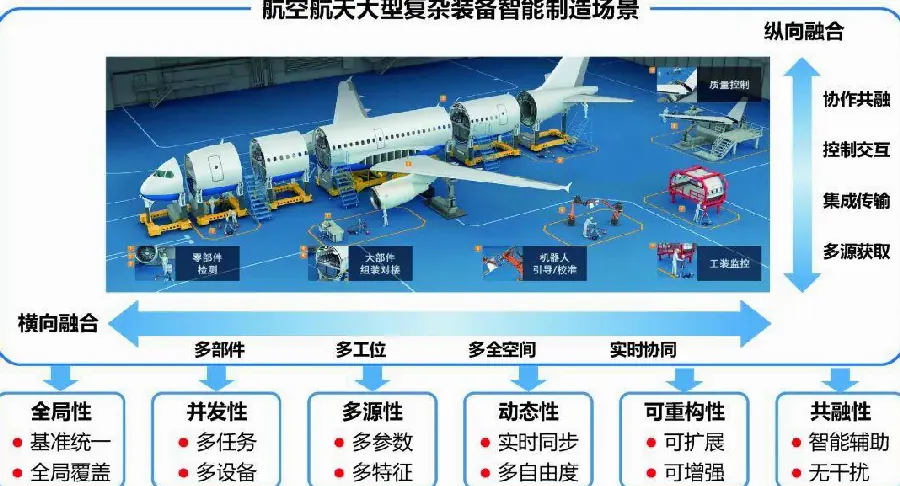
卡尺:测量力要一致(轻贴合)、读数的视线要垂直(防视差)、量爪要贴平工件(防歪斜);千分尺:测力棘轮(转动到棘轮响为止)、测杆与工件垂直;气动量仪:气源稳定、标准件校准。
量具用前“擦净、归零”:工件和量具上的油污、毛刺,都会让读数“失真”。
校准管理
量具必须定期校准:校准周期按使用频率(卡尺半年-1 年、千分尺类似)、校准溯源(校准证书要能溯源到国家基准)、校准状态标识(合格标签+有效期)。
量具使用中“磕碰、跌落”要立即停用送校:损坏的量具是“误差放大器”。
环境的影响
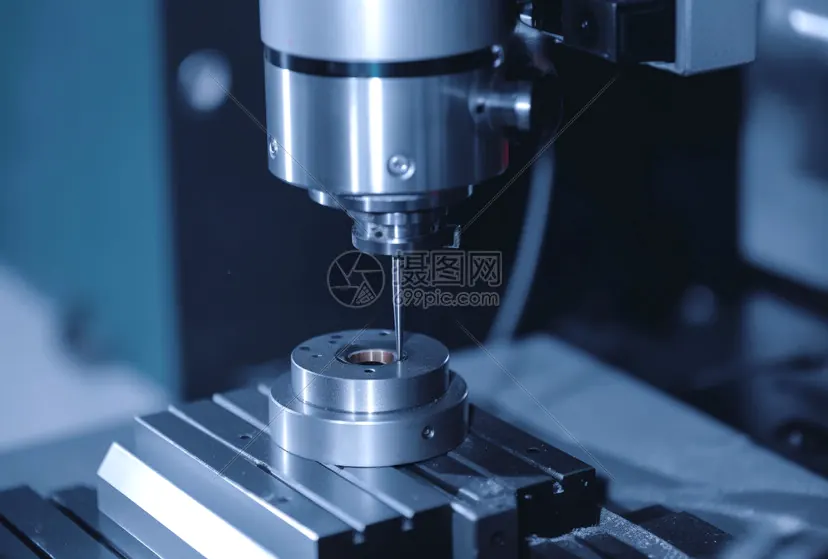
温度是最大“隐形误差”:金属热胀冷缩,20℃ 标准温度下测量才准。精密测量要恒温(计量室 20±1℃),工件和量具要先“等温”(放一段时间再测)。
振动和灰尘也会干扰精密测量:三坐标、圆度仪等对环境要求高。
数据可信的保障
测量质量“四要素”:量具准(校准)、手法对(培训+标准作业)、环境稳(恒温防振)、标准清(检测标准统一)。定期做“测量系统分析”(MSA,GR&R 分析),评估测量系统的重复性和再现性。
测量是质量的“眼睛”:眼睛看不清,质量就失控。量具用对、校准到位、环境稳定,测量数据才“可信可用”。