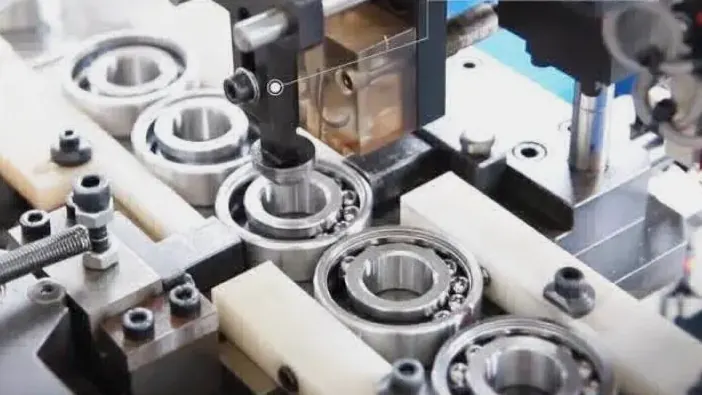
工艺人员拿到图纸,第一件事不是开机床,而是“排工序、定余量”:每道工序切多少、留多少给下一道。加工余量是工艺设计的“算术题”,看似简单,却藏着经验。
什么是加工余量
加工余量 = 本工序前尺寸与最终尺寸的差值:毛坯要留“总余量”,每道工序留“工序余量”。余量不足→干不到最终尺寸;余量过大→浪费材料和时间,还可能引入误差。
余量设计的目标:用最少的加工次数,稳定达到最终精度。
各工序的余量分配
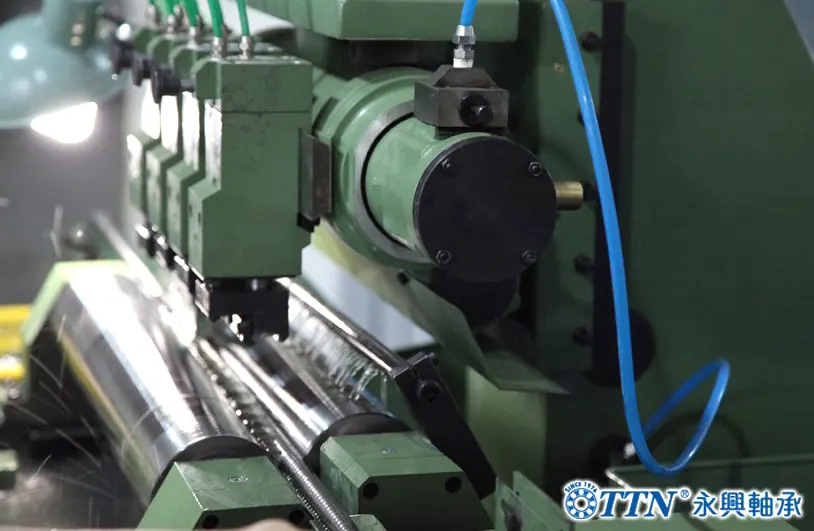
以套圈为例:锻造留车削余量(1-2mm 级)→车削留磨削余量(0.2-0.5mm)→粗磨留精磨余量(0.05-0.1mm)→精磨留超精余量(几微米)。每道工序的余量,要“吃”得掉上一道的误差。
余量分配的原则:粗加工多留(吸收变形和误差)、精加工少留(保证精度和表面)。
热处理的影响
热处理会产生变形:淬火变形、组织转变引起尺寸变化。所以热处理前的工序(车削)要多留余量,给热处理变形“留出空间”,让磨削有得磨。
热处理变形量是余量设计的关键输入:变形大→留量多→磨削负担重。控制热处理变形(装炉方式、淬火工艺),能减小磨削余量、降低成本。
工序安排的原则
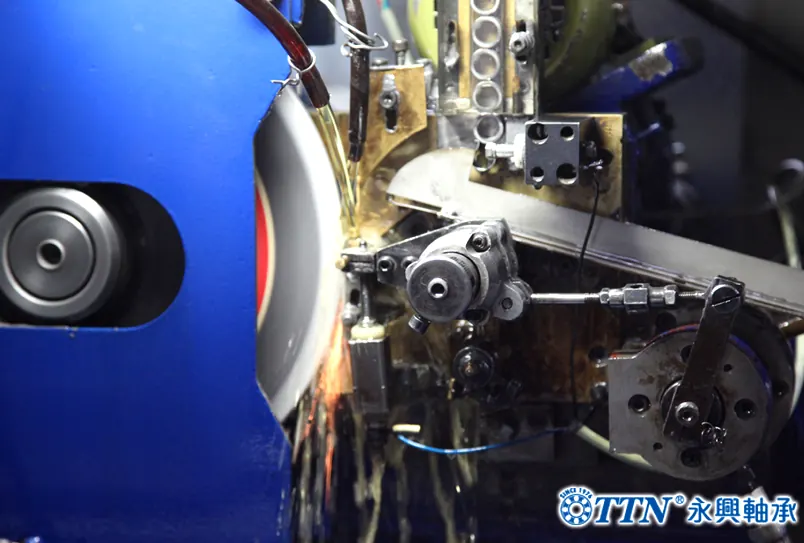
工序安排遵循几条原则:基准先行(先加工定位基准面)、粗精分开(粗加工和精加工分阶段,避免精度被破坏)、热处理分段(按热处理节点划分加工阶段)、工序集中或分散(按设备产能安排)。
轴承典型路线:锻造→车削(粗)→热处理→磨削(粗→精)→超精→装配,每段之间有明确的“接力棒”。
给工艺人员的建议
余量和工序安排是“经验+计算”的活:先按标准查推荐余量,再结合本厂设备精度和实际变形调整。记录每批的实测余量消耗,逐步优化。
加工余量是工艺的“缓冲垫”:留得合理,工序之间“接得住”;安排得当,整条产线“跑得顺”。余量和工序安排,是工艺设计的基本功。