前面说过,滚道是轴承的灵魂。那么滚道(沟道)的精度是怎么“控制”出来的?从定位基准到磨削参数,从砂轮修形到在线测量,每一环都在为沟道精度“护航”。
沟道精度有哪些
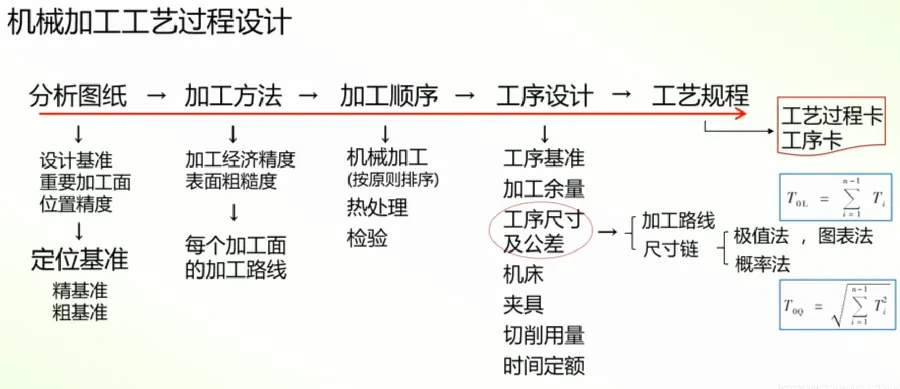
沟道精度指标:沟形(曲率半径、沟形偏差)、沟位(沟道相对于基准端面的位置)、沟道圆度(旋转一周的径向波动)、沟道表面(粗糙度、波纹度)。每一项都影响轴承性能。
高精度轴承(P5/P4 级)的沟道精度要求:圆度微米级、沟形偏差几微米、表面 Ra 零点几微米以下。
定位基准:精度的“锚”
沟道磨削的定位基准决定精度:常见定位方式——以外径定位磨内沟、以内孔定位磨外沟、以端面定位磨沟道。基准的精度(圆度、垂直度)直接传递到沟道。
“基准先行”是工艺铁律:先加工出高精度基准,再以基准定位磨沟道。基准不好,沟道不可能好。
磨削与修形控制
沟道磨削控制:砂轮修形精度(决定沟形)、磨削位置(决定沟位)、进给和光磨(决定圆度和表面)。数控沟道磨床用 CNC 修形+在线测量,把沟道精度做到微米级。
磨削后的超精:进一步改善沟道表面粗糙度和波纹度,是低噪音轴承的关键。
测量与反馈
沟道检测:轮廓仪(沟形、沟位)、圆度仪(沟道圆度)、粗糙度仪(表面)、专用量规(沟道尺寸)。在线测量(磨削中/后)数据反馈机床自动补偿,是稳定精度的“闭环”。
测量数据的统计分析(SPC):监控沟道精度的趋势,提前发现工艺漂移。
工艺控制的要点
沟道精度控制“三件套”:基准要好(定位)、砂轮要准(修形)、测量要闭环(补偿)。再加上稳定的设备精度和恒温环境(热变形影响微米级精度)。
沟道精度是轴承“精密”的核心:一道沟道,牵动基准、磨削、修形、测量全链条。把沟道精度控制好,轴承的旋转精度和寿命就有了保障。