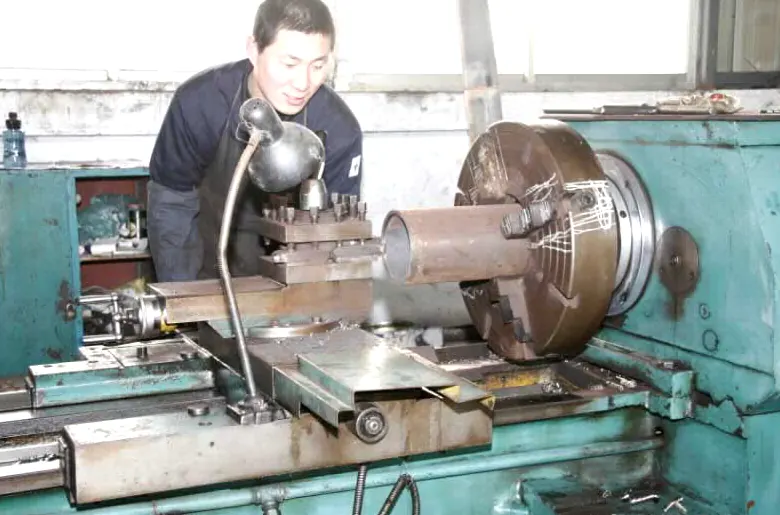
车削加工绕不开“三要素”:转速、进给、切深。参数定得好,加工又快又稳;定得不好,不是崩刃就是表面粗糙。三要素的确定,有方法可循。
三要素的作用
转速(主轴转数):决定切削速度(线速度=π×直径×转速),影响切削温度、刀具寿命和表面质量;进给(每转进给量):决定表面粗糙度和切削效率;切深:决定材料去除量,影响切削力和振动。
三者不是独立变量:转速高+进给大+切深深=高效但也高热、高力,要平衡。
先定切深
切深按“余量”分配:粗车切深大(快速去料,如 2-3mm),精车切深小(保证精度和表面,如 0.2-0.5mm)。切深超过刀具能力会崩刃,分几刀切更稳。
切深还要考虑工件刚性:细长件、薄壁件切深要小,防止变形和振动。
再定进给
进给量影响表面粗糙度:进给越小表面越光(理论上),但效率降低。粗车用大进给(快速去料),精车用小进给(0.05-0.15mm/转),保证 Ra 达标。
进给还影响断屑:进给太小时切屑不断(缠屑),需要配合断屑槽刀具。
最后定转速
转速按“推荐切削速度”换算:查刀具厂商推荐的线速度(硬质合金车削轴承钢约 100-200m/min),代入公式算出转速。转速不是越高越好:过高刀具急剧磨损,过低效率低。
实际调整:试切时看切屑颜色(蓝紫色=过热,要降速)和表面质量,微调转速。
参数优化的思路
参数不是“一次定死”:先按手册给保守值试切,再逐步优化(提转速/进给),观察刀具寿命和表面质量,找到“质量+效率”的平衡点。记录最优参数,形成本厂“参数库”。
车削三要素是“一盘棋”:切深管“切多少”、进给管“表面和效率”、转速管“温度和寿命”。参数定得好,车削工序就成功了一半。