磨削烧伤是轴承加工最隐蔽的质量问题:表面颜色可能看不出异常,但磨削热已经改变了表面组织——硬度下降、残余应力异常,轴承寿命明显缩短。控制烧伤,是磨削工艺的“必修课”。
磨削烧伤是什么
磨削时,砂轮与工件接触区温度很高:如果冷却不及时,表层温度超过材料回火温度(甚至相变温度),表层组织发生变化——回火烧伤(硬度下降)或二次淬火烧伤(表层变硬变脆)。
烧伤层只有几微米到几十微米,肉眼难辨,但会显著降低轴承的疲劳寿命。
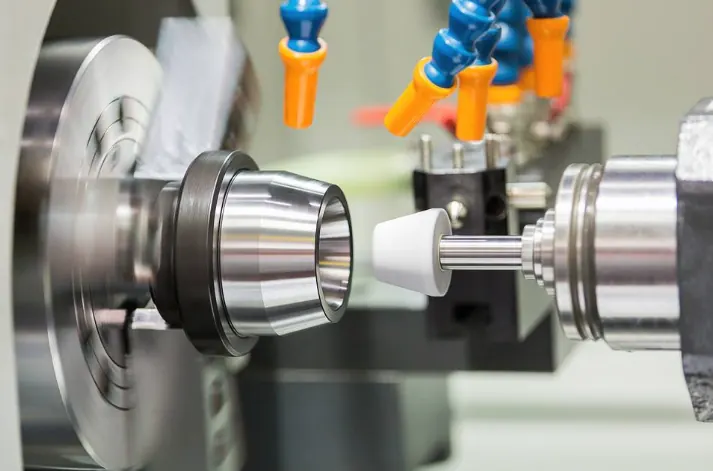
烧伤的原因
主要原因:磨削深度过大(热输入多)、进给过快、砂轮钝化(磨粒不锋利,摩擦发热)、冷却不足(流量、压力、喷嘴位置不当)、工件材料热处理状态异常。
参数和冷却,是烧伤的两个“主开关”。
烧伤的检测
检测方法:酸洗法(把工件浸酸,烧伤区域颜色不同,目视检查,破坏性抽检)、磁弹法(巴克豪森噪声检测,无损,可在线)、硬度检测(烧伤处硬度异常)。
酸洗法是传统标准方法(JB/T 轴承行业标准),磁弹法适合在线全检。
工艺控制要点
控制烧伤的“五招”:控制磨削深度和进给(减少热输入)、保证冷却充分(大流量冷却液+正确喷嘴位置)、砂轮及时修整(保持锋利)、选择合适的砂轮(组织疏松散热好)、控制光磨时间(去除烧伤层)。
“大切深+强冷却”还是“小切深+多走刀”,按设备和工件选:精密轴承宁可多走几刀,也不冒烧伤风险。
给工艺人员的建议
烧伤控制“预防为主”:参数定保守一点、冷却检查勤一点、砂轮修整及时一点。定期做烧伤抽检(酸洗),建立烧伤记录,发现问题及时调整。
磨削烧伤是“看不见的质量”:表面光鲜不代表内部健康。把烧伤控制好,轴承的“内在寿命”才有保障。