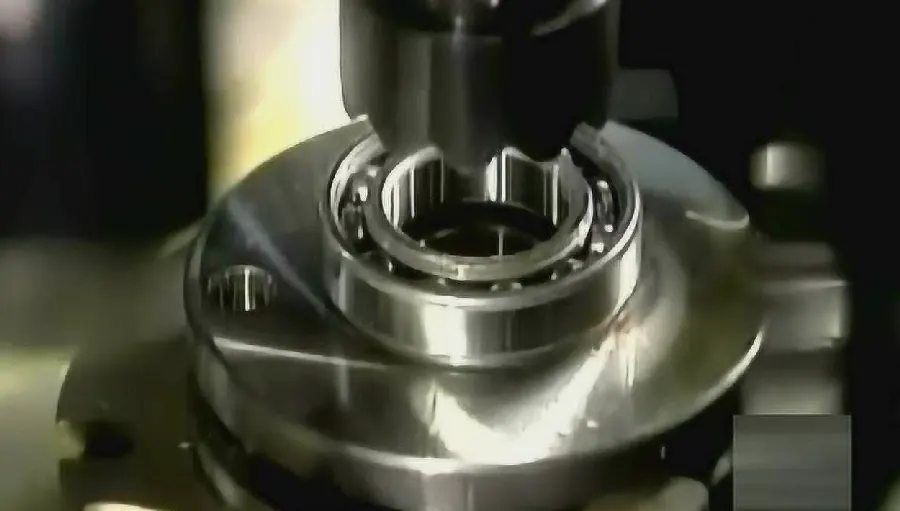
轴承套圈有两个关键的回转表面:内孔和外径。加工它们分别用内圆磨削和外圆磨削,两者原理相同(砂轮磨削),但工艺难点和实现方式差别很大。
外圆磨削
外圆磨削磨套圈的外径:砂轮在工件外侧,磨削外圆柱面。外圆磨削相对“好加工”:砂轮轴刚性好、冷却方便,容易获得高精度。
外圆磨削常用“切入磨”或“纵向磨”:批量生产用切入磨(砂轮直接切入),效率高。
内圆磨削
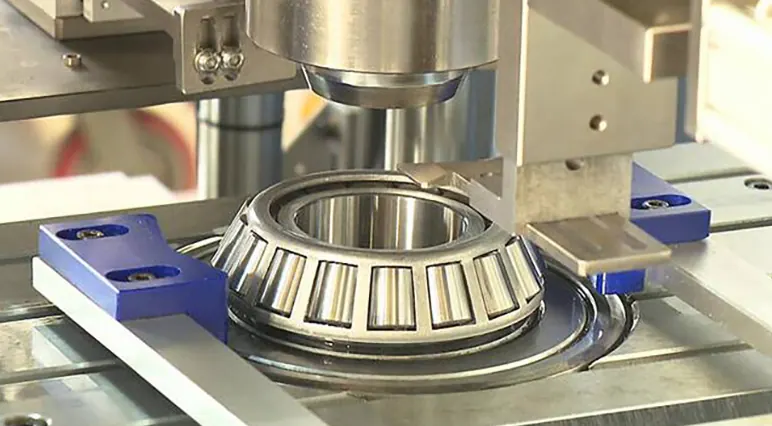
内圆磨削磨套圈的内孔:砂轮伸进孔内磨削。内圆磨削是“难点工序”:砂轮轴细长(刚性差)、砂轮直径小(线速度低)、散热差(容易烧伤)。
内圆磨削的挑战:砂轮轴振动、尺寸控制、表面质量。高精度轴承的内孔磨削,是磨削技术的“硬功夫”。
设备差异
外圆磨床:砂轮架刚性大、主轴粗,适合大切深高效率磨削;内圆磨床:砂轮轴细长、转速高(补偿直径小的线速度损失),需要更精细的控制。
现代轴承磨床(数控内圆磨床)用在线测量+自动补偿,把内孔磨削的精度做到微米级。
工艺控制要点
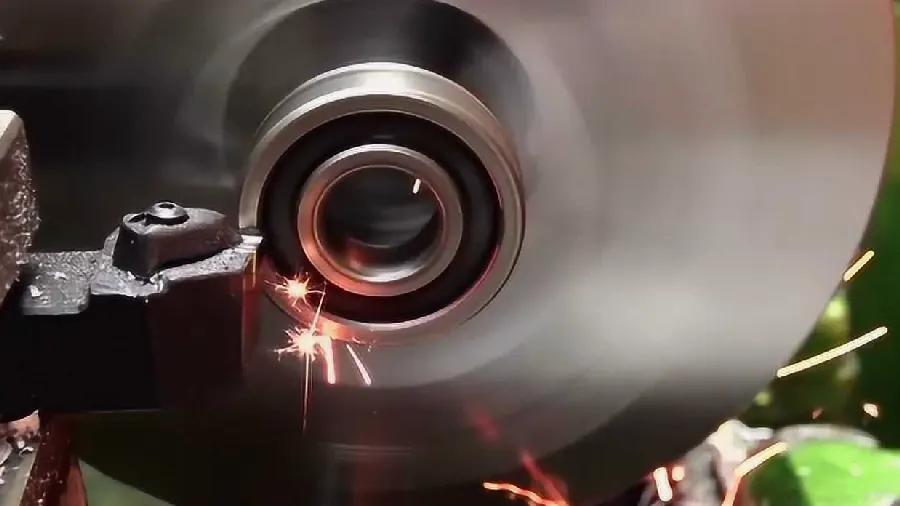
外圆磨:控制圆度(装夹变形)、圆柱度(砂轮修整和进给)、表面粗糙度。内圆磨:控制圆度(砂轮轴刚性)、烧伤(充分冷却)、尺寸分散(在线测量)。
两者的共同点:砂轮修整、冷却润滑、测量反馈,一个都不能少。
应用选择
轴承套圈加工中,内外圆磨削往往“成对出现”:先磨基准面(内孔或外径),再以基准定位磨另一面,保证同轴度。基准选择影响整体精度。
内圆磨削难、外圆磨削稳:工艺安排上,把难的内孔磨放在基准位置,用好的定位保证后续工序。看懂内外圆磨削的区别,就理解了套圈精度的“两条线”。