磨削后的轴承表面已经够“滑”,为什么还要超精加工?因为轴承的噪音和寿命,与表面的微观形貌密切相关。超精加工,就是给轴承表面做“最后的光滑处理”。
超精加工是什么
超精加工(超级光磨)用细粒度的油石或超精砂轮,在工件表面做低频往复运动+轻微压力,去除磨削留下的微小峰谷,改善表面粗糙度和波纹度。
它的材料去除量极小(微米级),不改变尺寸精度,只“美容”表面。
为什么轴承需要超精
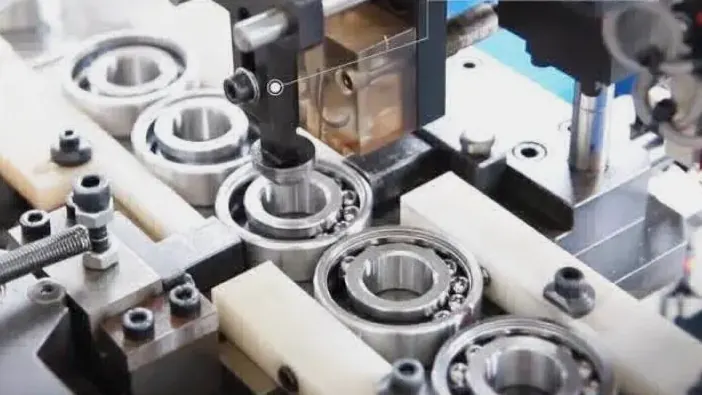
轴承运转时,滚动体与滚道表面直接接触:表面越粗糙,摩擦越大、噪音越高、寿命越短。超精后的表面粗糙度可从 Ra0.2μm 降到 Ra0.05μm 以下,噪音和磨损显著改善。
超精还能改善表面的“承载形态”:形成有利于油膜形成的微观结构,润滑效果更好。
超精的工艺参数
关键参数:油石粒度(越细表面越光)、压力(过大会烧伤)、往复频率和行程、工件转速、加工时间、油石与工件的接触角。参数组合决定了最终表面质量。
超精过程常用“交叉网纹”运动:油石往复+工件旋转,形成细密的交叉纹理,利于存油。
超精的控制要点
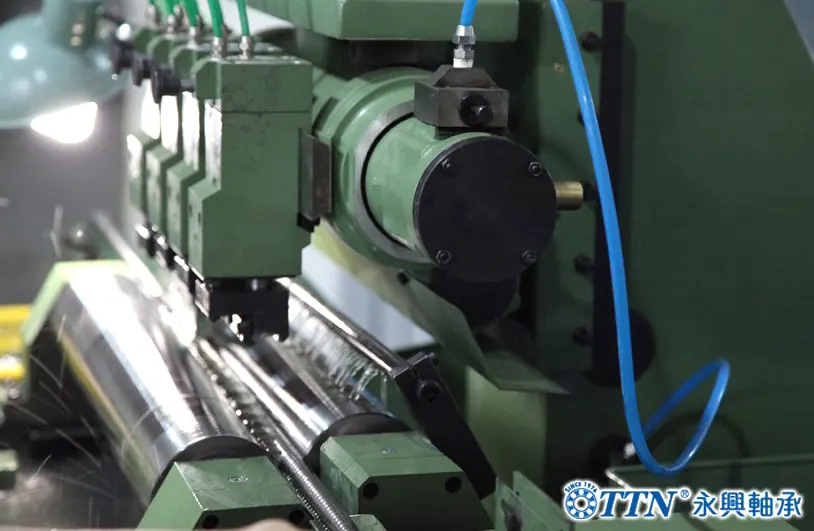
控制要点:油石状态(磨损后要更换/修正)、冷却润滑液(带走磨屑和热量)、时间控制(超精是“时间敏感”工序,过度加工反而损伤表面)。
检测手段:表面粗糙度仪(Ra/Rz)、波纹度仪、噪音检测(成品轴承的异音检查)。
超精的工艺地位
超精是轴承加工“锦上添花”又“不可或缺”的工序:低噪音、长寿命轴承几乎都要超精。它是表面质量的“临门一脚”,也是高端轴承的门槛工艺。
超精加工虽“轻”,作用却重:一道超精工序,可能决定轴承从“普通”到“精密”的分水岭。