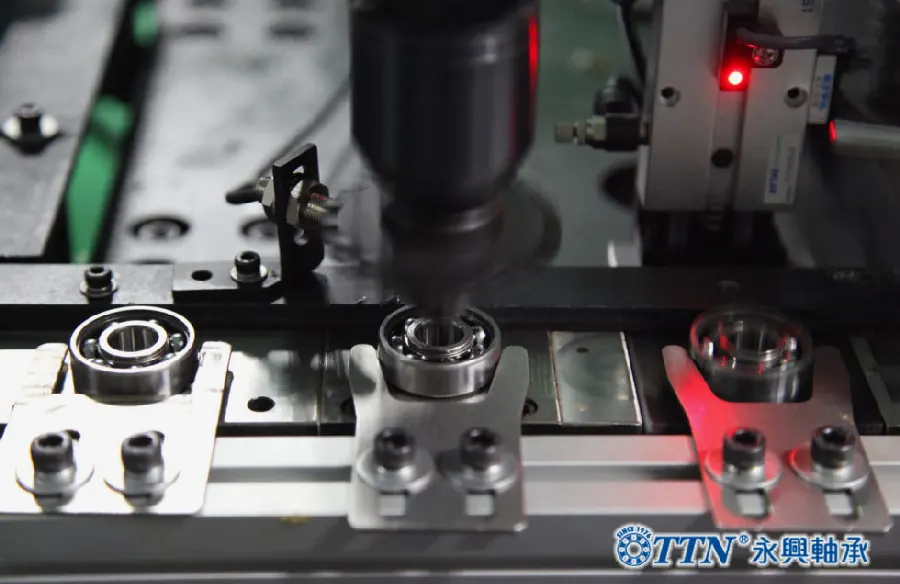
轴承的精度,很大程度是“磨”出来的。经过热处理的套圈硬度高,车削已经无能为力,磨削成为加工高精度表面的主力工艺。理解磨削,就理解了轴承精度的来源。
为什么必须磨削
热处理后的轴承钢硬度高(60HRC 左右),普通刀具难以加工;磨削用砂轮上的磨粒“刮削”表面,能加工高硬度材料,并获得高精度(微米级)和高表面质量。
磨削还能修正热处理变形:热处理后的套圈变形,通过磨削逐级消除。
磨削的类型
轴承磨削按加工表面分:外圆磨(磨外径)、内圆磨(磨内孔)、端面磨(磨端面)、沟道磨(磨滚道)。按精度分:粗磨、精磨、终磨。
不同表面的磨削用不同的磨床:内圆磨床、外圆磨床、无心磨床、轴承专用磨床,各有专攻。
磨削的原理
砂轮高速旋转,表面无数磨粒像“微型刀具”一样切削工件:磨粒切入→切削→脱落,形成新的表面。磨削是“微量切削的集合”,所以精度高、表面好。
磨削的关键参数:砂轮线速度、工件转速、进给量、磨削深度、修整参数——每个参数都影响精度和表面。
磨削的质量控制
磨削常见问题:尺寸超差(靠在线测量和补偿控制)、圆度不好(靠装夹和主轴精度)、表面烧伤(磨削热量控制,冷却要充分)、表面粗糙度不佳(靠砂轮和参数)。
磨削质量的控制手段:在机测量(加工中实时测量补偿)、砂轮修整(保持磨粒锋利)、充分冷却(防止烧伤)。
磨削的工艺地位
在轴承工艺路线中,磨削是“精度担当”:几微米的公差、亚微米的表面,都是磨削出来的。磨削工序的稳定,决定了轴承成品的一致性。
磨削是轴承工艺的核心技术之一:看懂磨削,就抓住了轴承精度的“命门”。